- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Które elementy podstawy formy i części znormalizowane są niezbędne w przypadku precyzyjnych form wtryskowych?
Precyzyjne formowanie wtryskowe zależy od czegoś więcej niż tylko wnęki i rdzenia. Podstawa formy zapewnia szkielet konstrukcyjny, który utrzymuje system formowania razem, podczas gdy standardowe komponenty kontrolują wyrównanie, ruch, pozycjonowanie i wyrzucanie części. Jeśli te elementy są źle dopasowane lub niedokładnie wyprodukowane, mogą wystąpić problemy, takie jak wypływki, nierównomierne zużycie, niespójne wymiary części, trudne otwarcie formy i przedwczesna awaria narzędzi. Wybór prawaBaza formy i część standardowakomponentów jest zatem podstawowym krokiem w budowie niezawodnej formy wtryskowej.
Dobrze zaprojektowany zespół formy łączy w sobie odpowiednie materiały płyt, dokładną obróbkę, niezawodne systemy prowadzące, odpowiednio dobrane komponenty wypychacza i kompatybilne akcesoria. Wymagana konfiguracja różni się w zależności od rozmiaru formy, właściwości żywicy, układu wnęki, ciśnienia wtrysku, wielkości produkcji i specyfikacji wtryskarki.Moldburger Mold Industry Co., Ltd.dostarcza podstawy form i precyzyjne komponenty form do zastosowań przemysłowych, z opublikowanymi specyfikacjami obejmującymi stal P20, stal gatunku 1.2311, elementy prowadnic SUJ2 i sworznie wypychaczy SKD61. Zrozumienie funkcji i kryteriów wyboru każdego komponentu pomaga projektantom form i zespołom zakupowym podejmować bardziej świadome decyzje.
Spis treści
1. Jakie płyty podstawy formy są niezbędne do uzyskania stabilnej formy wtryskowej?
2. Które standardowe komponenty kontrolują wyrównanie, ruch i wyrzucanie?
3. Jak należy oceniać materiały, tolerancje i jakość produkcji?
Jakie płyty podstawy formy są niezbędne do uzyskania stabilnej formy wtryskowej?
Podstawa formy to konstrukcja nośna, która utrzymuje wnękę, rdzeń, układ prowadzący, mechanizm wyrzucający i inne elementy funkcjonalne w ich zamierzonych położeniach. Podczas formowania wtryskowego zespół poddawany jest działaniu siły docisku, ciśnienia wtrysku, wielokrotnego otwierania i zamykania oraz zmian termicznych. Podstawa musi zachować stabilność wymiarową w tych warunkach pracy. Nawet jeśli wnęka i rdzeń zostały dokładnie obrobione, niewystarczająca sztywność płyty lub złe wyrównanie mogą mieć wpływ na końcową uformowaną część.
Układ płyt zależy od konstrukcji formy. Konwencjonalna forma dwupłytowa zwykle zawiera górną płytę zaciskową, płytę wnękową, płytę rdzenia, płytę nośną, bloki dystansowe, płyty wypychające i dolną płytę zaciskową. Bardziej złożone oprzyrządowanie może wymagać dodatkowych płytek lub wkładek, aby pomieścić suwaki, podnośniki, gorące kanały lub specjalne układy wyrzucające. Każda płyta ma określoną rolę mechaniczną, a jej wymiary powinny być określone przez układ formy, a nie dobierane jedynie w odniesieniu do nominalnego rozmiaru formy.
Które płyty tworzą główny zespół konstrukcyjny?
Podczas określania podstawy formy powszechnie uwzględnia się następujące komponenty:
- Górna płyta mocująca:Łączy nieruchomą stronę formy ze stałą płytą wtryskarki. Zapewnia powierzchnię montażową dla górnego zespołu formy i, w razie potrzeby, mieści tuleję wlewową.
- Płyta wnękowa:Podtrzymuje wkładkę wnękową lub bezpośrednio zawiera obróbkę wnęki. Jego płaskość, grubość i sztywność wpływają na to, jak konsekwentnie podparta jest strona wnęki podczas mocowania.
- Płyta rdzenia:Utrzymuje wkładkę rdzeniową lub elementy tworzące rdzeń. Musi utrzymywać zaprojektowany związek z płytą wnękową podczas powtarzających się cykli produkcyjnych.
- Płyta nośna:Wzmacnia zespół po stronie rdzenia i pomaga wytrzymać zginanie pod ciśnieniem wtrysku. Wymagana grubość i rozmieszczenie podpór zależą od projektowanej powierzchni, układu wnęki i oczekiwanych obciążeń formowania.
- Bloki dystansowe:Utwórz przestrzeń potrzebną do przemieszczania się zespołu wyrzutnika. Ich wymiary określają dostępny skok wyrzutu i muszą zapewniać wystarczający prześwit dla ruchomych części.
- Płyta ustalająca wypychacza i płyta wypychacza:Przytrzymaj i wbij sworznie wypychacza, tuleje i inne elementy wyrzutnika. Ich ruch powinien pozostać równoległy i wolny od zakłóceń.
- Dolna płyta mocująca:Łączy ruchomą stronę formy z ruchomą płytą i zapewnia wymagany interfejs montażowy i podporowy.
Płyty te działają jako połączony układ mechaniczny. Na przykład zwiększenie grubości płyty nośnej może poprawić odporność na uginanie, ale wpływa również na całkowitą wysokość formy i dostępną przestrzeń maszyny. Podobnie zmiana wysokości bloku dystansowego może wpłynąć na skok wyrzutnika i przestrzeń dostępną dla komponentów powrotnych. Przegląd projektu powinien zatem uwzględniać cały zestaw płyt, a nie traktować każdą płytę jako niezależny element zakupu.
Jakie specyfikacje materiału i twardości są istotne?
Wybór materiału powinien odzwierciedlać wymagania mechaniczne stawiane każdej płycie. Opublikowane przez firmę Moldburger Mold Industry Co., Ltd. informacje na temat baz form ProSeries, jako opcje materiałów podstawowych, określają wstępnie hartowaną stal P20 i stal gatunku 1.2311. Podana twardość wynosi od 28 do 32 HRC, wytrzymałość na rozciąganie od 965 do 1200 N/mm² i minimalna granica plastyczności 800 N/mm². Wartości te stanowią punkt odniesienia do oceny podanej konfiguracji ProSeries, ale kupujący powinni potwierdzić certyfikat materiałowy i specyfikację mającą zastosowanie do konkretnego zamówienia.
| Część | Opublikowany materiał | Opublikowana twardość | Opisany stan powierzchni |
| Płytki zaciskowe A i B | P20/1.2311 | 28 do 32 HRC | Szlifowane i polerowane |
| Płyta nośna S | Stal węglowa 1045 | 18 do 22 HRC | Grunt |
| Obudowa wyrzutnika C i D | P20/1.2311 | 28 do 32 HRC | Grunt |
| Słupy prowadzące i tuleje | Stal łożyskowa SUJ2 | 58 do 62 HRC | Hartowane i szlifowane |
| Kołki wypychacza | Stal narzędziowa SKD61/H13 | 48 do 52 HRC | Precyzyjne szlifowanie |
W przypadku form ogólnego przeznaczenia często wybiera się P20, ponieważ zapewnia praktyczną równowagę pomiędzy obrabialnością, polerowalnością i wydajnością mechaniczną. Narzędzia o większym naprężeniu mogą wymagać innego gatunku stali lub bardziej solidnego układu podpór. Przy wyborze materiału należy uwzględnić także żywicę formierską. Na przykład tworzywa sztuczne wzmocnione włóknem szklanym mogą zwiększać zużycie ścierne powierzchni form i ruchomych elementów. Środowiska przetwarzania korozyjne lub wrażliwe na wilgoć mogą wymagać zastosowania materiałów odpornych na korozję w wybranych obszarach.
Jak dopasować wymiary podstawy formy do maszyny?
Zgodność fizyczna jest tak samo ważna jak jakość materiału. Podstawa formy musi mieścić się w wymiarach płyty maszyny i rozstawie kolumn, natomiast jej pierścień ustalający, otwory montażowe, wysokość całkowita i interfejs wypychacza muszą odpowiadać specyfikacji maszyny. Projektant form musi również wziąć pod uwagę dostępne światło dzienne, maksymalny skok otwarcia, minimalną grubość formy i zdolność mocowania maszyny.
Opublikowana matryca rozmiarów ProSeries zapewnia pięć konfiguracji referencyjnych. Poniższe rysunki opisują wymienione wymiary płyt i wysokość całkowitą, a nie uniwersalny zakres rozmiarów dla każdej niestandardowej podstawy formy.
| Rozmiar podstawowy | Grubość płyty | Grubość blachy B | Grubość blachy S | Całkowita wysokość |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Przeglądając ofertę, nasz zespół inżynierów powinien otrzymać rysunek formy, model maszyny, informacje o żywicy, układ wnęki i oczekiwaną wielkość produkcji. Szczegóły te pomagają ustalić, czy odpowiednia jest standardowa konfiguracja lub czy grubość płyty, położenie podpór, układ chłodzenia lub szczegóły montażu wymagają modyfikacji. Moldburger Mold Industry Co., Ltd. oferuje opcje baz form do zastosowań związanych z formowaniem wtryskowym, a kupujący powinni potwierdzić ostateczny rysunek i harmonogram materiałów przed rozpoczęciem produkcji.
Które standardowe komponenty kontrolują wyrównanie, ruch i wyrzucanie?
Standardowe komponenty są często mniejsze niż główne płyty formy, ale ich wpływ na powtarzalność jest znaczny. Kierują ruchem otwierającym i zamykającym, utrzymują połówki formy w zamierzonej relacji, uwalniają uformowany produkt i chronią ruchome zespoły przed niepożądanym przemieszczeniem. Forma może mieć sztywną podstawę i dokładnie obrobioną wnękę, a jednocześnie wytwarzać niespójne części, jeśli jej elementy prowadzące lub wyrzucające zostaną nieprawidłowo określone.
Wybór standardowych komponentów należy rozpocząć od wymagań ruchowych i funkcjonalnych formy. Prosta forma dwupłytowa może wykorzystywać konwencjonalny układ słupka prowadzącego i tulei ze sworzniami wypychaczy. Forma z głębokimi żebrami, elementami cylindrycznymi, podcięciami lub delikatnymi powierzchniami kosmetycznymi może wymagać tulei wypychaczy, podnośników, płytek ścieralnych lub dodatkowych elementów prowadzących i blokujących. Liczbę i rozmieszczenie tych elementów należy określić podczas projektowania formy.
Dlaczego słupki prowadzące i tuleje prowadzące są niezbędne?
Słupy prowadzące i tuleje prowadzące kontrolują względne położenie ruchomych i nieruchomych połówek formy podczas otwierania i zamykania. Ich celem jest wprowadzenie zespołu do właściwej pozycji, zanim wnęka i rdzeń spotkają się. Dokładne prowadzenie pomaga zredukować nierówny kontakt, chronić powierzchnie podziału i utrzymać powtarzalne wyrównanie w wielu cyklach formowania.
Typowy system prowadnic składa się z hartowanych słupków zamontowanych po jednej stronie formy i pasujących tulei zamontowanych po drugiej stronie. Dopasowanie pomiędzy dwoma elementami musi umożliwiać płynny ruch, ograniczając jednocześnie nadmierny luz boczny. Zbyt duży luz może pozwolić na niepożądany ruch i zwiększyć ryzyko niewspółosiowości. Zbyt ciasne pasowanie może powodować tarcie, wytwarzanie ciepła, zadrapania lub zatarcia, zwłaszcza gdy smarowanie jest niewystarczające lub forma jest narażona na zanieczyszczenie.
Opublikowana specyfikacja ProSeries określa stal łożyskową SUJ2 do słupków prowadzących i tulei, o twardości od 58 do 62 HRC oraz hartowanym i szlifowanym wykończeniu. Jest to znaczące odniesienie do materiału i twardości dla wymienionej konfiguracji. Jednakże kupujący powinni również sprawdzić na rysunku elementu rzeczywistą średnicę filaru, długość roboczą, długość tulei, klasę dopasowania, chropowatość powierzchni, układ smarowania i tolerancje wymiarowe.
Systemy prowadnic powinny być zaprojektowane w oparciu o rozmiar i wagę formy. Duże formy mogą wymagać dodatkowych elementów prowadzących lub dodatkowych elementów wyrównujących, aby poradzić sobie z nierównym obciążeniem. W przypadku form z działaniem bocznym projektant musi także zadbać o to, aby słupki prowadzące, kołki kątowe, suwaki i bloki blokujące nie kolidowały podczas sekwencji otwierania. Podczas planowej konserwacji formy należy sprawdzić układ prowadzący pod kątem zużycia i stanu smarowania.
W jaki sposób sworznie i tuleje wypychaczy wpływają na uwalnianie części?
System wyrzutowy usuwa wypraskę z rdzenia po schłodzeniu i otwarciu formy. Sworznie wypychacze są powszechnie używane do dociskania odpowiednich obszarów części, natomiast tuleje wypychaczy są przydatne wokół cylindrycznych występów lub sworzni rdzeniowych, gdzie wymagana jest otaczająca powierzchnia styku. Wybór zależy od geometrii części, grubości ścianki, kąta pochylenia, skurczu materiału i lokalizacji dopuszczalnych znaków wyrzutu.
Umieszczenie kołków wypychacza jest decyzją projektową, a nie tylko kwestią równomiernego rozmieszczenia kołków. Siłę należy przyłożyć do obszarów, które są w stanie wytrzymać obciążenie wyrzutowe bez pozostawiania widocznych śladów, zniekształceń lub wybielenia pod wpływem naprężeń. Cienkie ściany i wąskie żebra mogą wymagać innego układu wyrzutów niż grube profile konstrukcyjne. Jeżeli część mocno chwyta rdzeń, projektant może potrzebować zwiększyć efektywny obszar wyrzutu lub zmienić ciąg i wykończenie powierzchni, zamiast polegać na kilku mocno obciążonych sworzniach.
Sworznie wypychaczy muszą być proste, prawidłowo dopasowane i odpowiednio podparte. Nadmierna długość samonośna może zwiększyć ryzyko zgięcia. Nieprawidłowa wysokość sworznia może powodować ślady śladów lub nierówne zwolnienie, natomiast złe ustawienie może spowodować ocieranie się kołka o otwór. Tuleje wypychaczy wymagają podobnej uwagi w zakresie współśrodkowości i luzu roboczego, ponieważ działają wokół sworznia rdzeniowego i mogą być narażone na obciążenia boczne podczas wyrzucania.
W przypadku opublikowanej konfiguracji ProSeries wymienionym materiałem sworznia wypychacza jest stal narzędziowa SKD61 H13 o twardości od 48 do 52 HRC i precyzyjnie szlifowanym wykończeniu. Niniejsza specyfikacja powinna być traktowana jako odniesienie dla podanej konfiguracji produktu, a nie założenie, że każdy sworzeń wypychacza lub tuleja jest wykonana z tego samego gatunku. Kupujący powinni potwierdzić średnicę, długość, rodzaj łba, geometrię końcówki, twardość oraz wszelkie specjalne powłoki lub obróbki powierzchni wymagane do danego zastosowania.
Jakie inne komponenty uzupełniają system ruchu formy?
Aby zapewnić niezawodne działanie formy, może być wymaganych kilka dodatkowych komponentów. Ich zastosowanie zależy od architektury formy i rodzaju formowanego produktu.
- Piny zwrotne:Pomóż przywrócić zespół wyrzutnika do pierwotnego położenia po zamknięciu formy. Ich długość i układ styków muszą być dostosowane do konstrukcji płyty wyrzutnika.
- Sprężyny:Zapewnij siłę zwrotną lub kontrolowany ruch w wybranych mechanizmach. Dobór sprężyny powinien uwzględniać obciążenie robocze, zakres ściskania, trwałość zmęczeniową, temperaturę roboczą i dostępną przestrzeń montażową.
- Pierścień ustalający:Pozycjonuje formę względem dyszy wtryskarki i otworu ustalającego. Jego wymiary muszą pasować do interfejsu maszyny i układu wlewu formy.
- Tuleja wlewowa:Zapewnia ścieżkę wejścia stopionego tworzywa sztucznego z dyszy maszyny do systemu wlewu formy. Promień dyszy, wymiary kryzy i geometria gniazda muszą być zgodne.
- Płyty noszone:Chroń ślizgowe powierzchnie stykowe w obszarach takich jak suwaki i inne ruchome mechanizmy formy. Można je wymienić, gdy zużycie osiągnie niedopuszczalny poziom, pomagając chronić droższe konstrukcje form.
- Akcesoria do przewodników:Może zawierać dodatkowe prowadnice, ograniczniki i elementy wyrównujące dla określonych układów form. Dokładna konfiguracja powinna być zgodna z zatwierdzonym rysunkiem formy.
- Zamki i elementy ograniczające:Kontroluj wybrane etapy ruchu formy lub zapewniaj funkcje pozycjonowania w projektach, które tego wymagają.
- Uszczelki i korki:Spełnia wymagania dotyczące kanału chłodzącego i obwodu płynu, jeśli jest to określone w projekcie formy. Ich materiał i ciśnienie muszą być odpowiednie do warunków pracy.
Nie każda forma wymaga każdego komponentu z tej listy. Na przykład podstawowa forma może nie wymagać podnośników ani skomplikowanych bloków blokujących, podczas gdy forma z bocznymi podcięciami może zależeć od suwaków, sworzni kątowych i płytek ścieralnych, aby zakończyć sekwencję ruchu. Lista komponentów powinna zostać wygenerowana na podstawie rysunku zespołu formy i zestawienia materiałów, przy czym każdej części przypisana jest jasna funkcja i numer referencyjny.
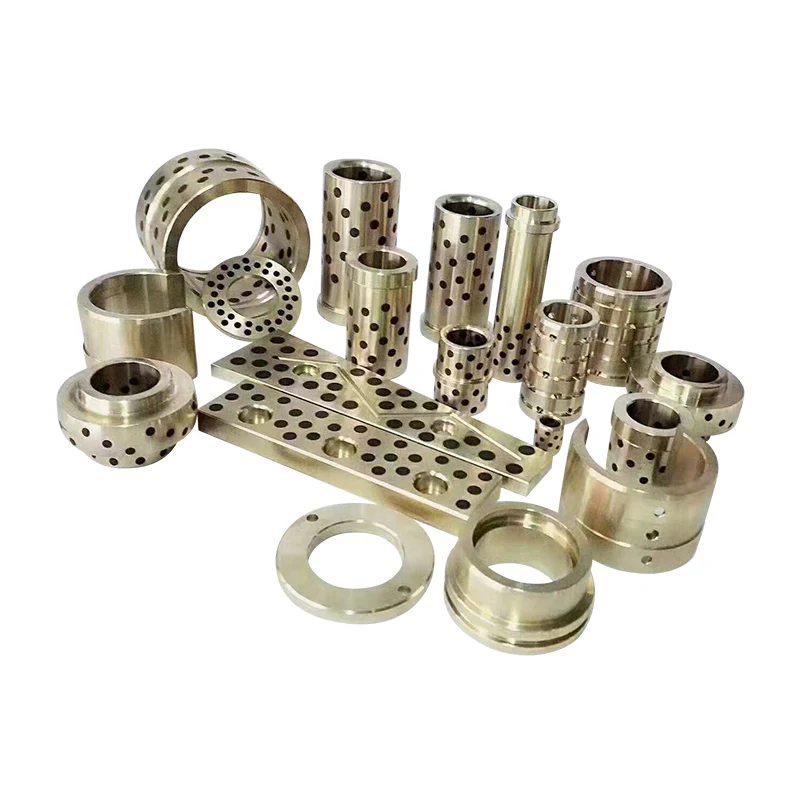
Moldburger Mold Industry Co., Ltd. wśród kategorii komponentów form wymienia filary prowadzące i płyty ścieralne, prowadnice i inne akcesoria do form, a także sworznie wypychaczy i tuleje wypychaczy. Przy pozyskiwaniu tych części nasza specyfikacja zakupu powinna określać typ komponentu, numer rysunku, materiał, twardość, wymiary, obróbkę powierzchni i ilość. Zmniejsza to niejednoznaczność między wizualnie podobnymi komponentami, które mogą mieć różne wymagania funkcjonalne.
Jak należy oceniać materiały, tolerancje i jakość produkcji?
Precyzji nie określa sama nazwa materiału ani lista maszyn. Jest wynikiem kontrolowanego związku pomiędzy wymaganiami projektowymi, stanem surowców, procesami obróbki, obróbką cieplną, szlifowaniem, montażem i kontrolą. Komponent może spełniać swoje nominalne wymiary, ale nadal działać słabo, jeśli jego płaskość, równoległość, koncentryczność, twardość lub wykończenie powierzchni są nieodpowiednie dla danego zastosowania. Kupujący powinni zatem ocenić wymagania dotyczące produkcji i kontroli wraz ze specyfikacją produktu.
Jak należy dopasowywać gatunki stali do funkcji komponentów?
Różne elementy formy podlegają różnym formom naprężeń mechanicznych i zużycia. Duża płyta musi zapewniać wsparcie strukturalne i utrzymywać swoją geometrię. Kolumna prowadząca doświadcza powtarzającego się kontaktu ślizgowego. Trzpień wypychacza jest narażony na działanie siły ściskającej, tarcia i powtarzającego się ruchu. Wybór jednego materiału dla każdego komponentu zignorowałby te różne warunki pracy.
Informacje o produkcie opublikowane przez firmę Moldburger Mold Industry Co., Ltd. określają kilka opcji stali do zastosowań na bazie form, w tym P20, 4140, H13, stal nierdzewną i S7. Wymienione opisy wiążą P20 z zastosowaniami w formach ogólnego przeznaczenia i dobrą obrabialnością, 4140 z wytrzymałością i ciągliwością, H13 z odpornością na ciepło, stal nierdzewną z odpornością na korozję i S7 z odpornością na uderzenia. Są to odniesienia do wyboru, a nie wymienne gwarancje. Właściwy gatunek zależy od komponentu, żywicy, temperatury przetwarzania, oczekiwanego zużycia i wymagań konserwacyjnych.
Na przykład P20 może nadawać się do wielu płyt ogólnego przeznaczenia, podczas gdy H13 jest często rozważany tam, gdzie wyższe wymagania termiczne lub szczególne warunki zużycia uzasadniają jego zastosowanie. Gatunek stali nierdzewnej może być odpowiedni w zastosowaniach, w których ważna jest odporność na korozję, ale dokładny gatunek i obróbka cieplna nadal wymagają potwierdzenia. Kupujący powinien także rozróżnić materiał bazowy płyty od materiałów stosowanych na wkładki, elementy prowadzące, wypychacze i elementy zużywalne.
Obróbka cieplna to kolejna ważna kwestia. Twardość wpływa na odporność na wgniecenia i zużycie, ale sama twardość nie opisuje wytrzymałości, stabilności wymiarowej ani odporności na pękanie. Jeśli element jest utwardzany po obróbce zgrubnej, plan produkcji powinien uwzględniać możliwe odkształcenia i potrzebę szlifowania wykańczającego. W przypadku elementów wymagających ścisłego pasowania kontrola powinna odbywać się po końcowych etapach obróbki mechanicznej i cieplnej, a nie tylko przed nimi.
Które tolerancje wymiarowe zasługują na największą uwagę?
Nie każdy wymiar na rysunku formy ma takie samo znaczenie funkcjonalne. Całkowita długość i szerokość płyty może mieć stosunkowo szeroką tolerancję, podczas gdy otwory prowadzące, elementy ustalające, kieszenie na wkładki i interfejsy przesuwne mogą wymagać znacznie ściślejszej kontroli. Przydatny plan inspekcji identyfikuje wymiary krytyczne dla funkcjonowania i określa sposób ich pomiaru.
Typowe obszary wymagające uwagi to:
- Płaskość i równoległość płyty:Wpływ na sposób zamykania formy i rozkład obciążeń zaciskających w złożeniu.
- Pozycja otworu prowadzącego:Określa związek pomiędzy systemem prowadzącym a płytą matrycy i rdzenia.
- Średnica i prostoliniowość słupka prowadzącego:Wpływa na dopasowanie biegowe, tarcie i powtarzalne wyrównanie.
- Wymiary kieszeni wkładanej:Ustalić, czy wkładki ubytkowe i rdzeniowe można prawidłowo umieścić i utrzymać.
- Położenie i średnica otworu wyrzutnika:Mają wpływ na ruch sworznia i ryzyko otarcia lub zatarcia.
- Stan powierzchni podziału:Wpływa na zamknięcie formy i ryzyko wypływu spowodowanego złym kontaktem lub uszkodzeniem.
- Funkcje montażu i lokalizacji:Musi pasować do maszyny wtryskowej i zatwierdzonego projektu formy.
Strona dotycząca bazy form ProSeries zawiera listę obróbki CNC płyt i komponentów oraz opisuje podejście produkcyjne mające na celu osiągnięcie dokładnego wyrównania i dopasowania. Oddzielna strona specyfikacji budowy form zawiera standardowy zakres rozmiarów od 150 mm na 150 mm do 600 mm na 600 mm, standardowe wykończenie powierzchni Ra 0,4 mikrometra i tolerancję plus minus 0,01 mm w przypadku wymiarów krytycznych. Liczby te należą do opublikowanej specyfikacji i nie powinny być automatycznie stosowane do każdej serii podstawy formy lub pojedynczego komponentu.
Kolejna strona bazowa form wtryskowych zawiera inny zestaw standardowych rozmiarów, informacje o wykończeniu powierzchni i serie modeli. Ponieważ publikowane strony produktów mogą opisywać różne konfiguracje, kupujący powinni poprosić o jeden skonsolidowany rysunek i arkusz specyfikacji dla wybranego modelu. Ostateczna wycena powinna określać, jaka tolerancja dotyczy każdego krytycznego wymiaru, w jaki sposób mierzona jest chropowatość powierzchni i czy wraz z zamówieniem dostarczono protokoły kontroli.
Jakie procesy produkcyjne i kontrolne wspierają powtarzalność?
Możliwości obróbki są istotne tylko wtedy, gdy są powiązane z wymiarami i cechami wymaganymi przez projekt formy. Frezowanie i wiercenie CNC służy do wytwarzania profili płyt, otworów, kieszeni i elementów montażowych. Precyzyjne szlifowanie może poprawić płaskość, równoległość i stan powierzchni. Drut EDM może być stosowany do profili lub elementów, które są trudne do wytworzenia za pomocą konwencjonalnego cięcia. Aby osiągnąć określoną twardość, może być wymagana obróbka cieplna, podczas gdy kontrola wymiarowa sprawdza, czy gotowa część jest zgodna z rysunkiem.
Profil firmy Moldburger Mold Industry Co., Ltd. obejmuje maszyny CNC firm Makino, Dawei i FANUC, maszyny elektroerozyjne firm Makino i Sodick, maszyny z powolnym podajnikiem drutu, szlifierki, tokarki Okamoto i współrzędnościowe urządzenia pomiarowe Hexagon. Zgłasza również zespół 30 inżynierów-konstruktorów i ponad 100 pracowników specjalistycznych i technicznych. Publikowane zasoby wskazują zakres sprzętu i personelu opisany przez firmę, natomiast proces stosowany na indywidualne zamówienie powinien zostać potwierdzony z rzeczywistym planem produkcyjnym.
Do sprawdzania cech geometrycznych i porównywania zmierzonych pozycji z rysunkiem technicznym można zastosować współrzędnościową maszynę pomiarową. W przypadku prostszych wymiarów odpowiednie mogą być kalibrowane mierniki, mikrometry, średniceomierze, wysokościomierze i przyrządy do pomiaru chropowatości powierzchni. Metodę kontroli należy wybrać w zależności od sprawdzanej tolerancji i geometrii. Wynik pomiaru jest miarodajny tylko wtedy, gdy przyrząd ma odpowiednią rozdzielczość, status kalibracji i zdefiniowaną procedurę pomiarową.
Dokumentacja jakościowa powinna w idealnym przypadku zawierać certyfikat materiałowy, raport twardości, jeśli określono, wyniki kontroli wymiarowej dla cech krytycznych oraz zapisy wszelkich specjalnych procesów wymaganych na rysunku. W przypadku powtarzających się zamówień zachowanie zatwierdzonych rysunków i kryteriów kontroli pomaga zachować spójność pomiędzy partiami. Jeżeli komponent ma zastąpić istniejącą część, kupujący powinien dostarczyć oryginalny rysunek lub zweryfikowaną próbkę i określić wszelkie zmiany w stosunku do poprzedniej wersji.
W jaki sposób kupujący mogą zmniejszyć ryzyko związane z zaopatrzeniem i montażem?
Zespoły zakupowe często porównują komponenty form pod względem ceny jednostkowej i czasu dostawy. Czynniki te mają znaczenie, ale należy je ocenić pod kątem zgodności, wymagań kontrolnych i kosztów przerw w produkcji. Tani element prowadnicy, który ulega przedwczesnemu zużyciu, może prowadzić do problemów z ustawieniem, prac konserwacyjnych i odrzucenia wyprasek. Prawidłowo określony komponent może mieć wyższą cenę zakupu, ale oferować lepszą wartość w cyklu życia, jeśli zmniejsza przestoje i częstotliwość wymiany.
Przed złożeniem zamówienia skorzystaj z następujących punktów przeglądu technicznego:
- Potwierdź typ formy, układ płytek i interfejs maszyny.
- Dostarcz najnowszy zatwierdzony rysunek zespołu formy i rysunki komponentów.
- Identyfikacja gatunków materiałów, wymagań dotyczących twardości i warunków obróbki cieplnej.
- Określ wymiary krytyczne, tolerancje geometryczne i chropowatość powierzchni.
- Potwierdź, czy komponenty muszą być zgodne z DME, HASCO, FUTABA lub inną wyznaczoną normą.
- Sprawdź wymienność z istniejącymi częściami formy i zamierzonymi komponentami wymiennymi.
- Uzgodnij wymagania dotyczące dokumentów kontroli, opakowania, identyfikacji i identyfikowalności.
- Przejrzyj harmonogram dostaw pod kątem obróbki skrawaniem, obróbki cieplnej, szlifowania i kontroli końcowej.
Informacje na temat baz form wtryskowych opublikowane przez dostawcę odnoszą się do kompatybilności z DME, HASCO i FUTABA. Kupujący powinni nadal określić konkretną wymaganą serię standardową i wymiary. Wyrażenie „norma międzynarodowa” samo w sobie nie jest wystarczające, ponieważ w różnych systemach mogą być stosowane różne wymiary, dopasowania i konwencje komponentów. Nasze techniczne dokumenty zakupowe powinny określać normę, numer części i wersję, jeśli wymagana jest wymienność.
W przypadku projektów niestandardowych firmę Moldburger Mold Industry Co., Ltd. można ocenić pod kątem jej zdolności do przeglądania rysunków, wytwarzania wymaganej konfiguracji płyt i komponentów oraz dostarczania odpowiednich informacji dotyczących jakości. Koordynacja naszej fabryki powinna koncentrować się na rozwiązywaniu problemów technicznych przed rozpoczęciem produkcji, szczególnie gdy zamówienie obejmuje niestandardowe wymiary lub komponenty zamienne. Przejrzysty proces zatwierdzania pomaga zapobiegać zmianom, których można uniknąć po rozpoczęciu obróbki.
Wniosek
Precyzyjna forma wtryskowa opiera się na stabilnej podstawie formy i skoordynowanym zestawie standardowych komponentów. Płyty zaciskowe, płyty wnękowe i rdzeniowe, płyty wsporcze, bloki dystansowe i obudowy wypychaczy stanowią podstawę konstrukcyjną. Kolumny prowadzące, tuleje, sworznie wypychaczy, tuleje, sworznie powrotne, pierścienie ustalające, tuleje wlewowe i elementy zużywające się zapewniają dokładny ruch i niezawodne uwalnianie części. Wybór materiału, kontrola wymiarów, kompatybilność maszyn i zapisy z inspekcji określają, czy te komponenty współpracują zgodnie z przeznaczeniem.
Moldburger Mold Industry Co., Ltd.oferuje rozwiązania w oparciu o formy i komponenty standardowe, poparte opublikowanymi specyfikacjami materiałów, zasobami obróbczymi i sprzętem kontrolnym. Jeśli opracowujesz nową formę wtryskową lub pozyskujesz komponenty zamienne, prześlij naszemu zespołowi swoje rysunki, wymagania materiałowe, szczegóły maszyny i oczekiwane warunki produkcji. Poproś o przegląd techniczny i wycenę, aby określić odpowiednią konfigurację dla Twojego projektu oprzyrządowania.
Często zadawane pytania
P: Jaka jest różnica między podstawą formy a standardowymi komponentami formy?
Odp.: Podstawa formy to konstrukcyjny zespół płyt i elementów wsporczych, który utrzymuje wnękę, rdzeń, układ prowadzący i mechanizm wyrzucający. Standardowe komponenty formy to części funkcjonalne instalowane wewnątrz lub wokół tego zespołu, takie jak słupki prowadzące, tuleje prowadzące, sworznie wypychaczy, tuleje wypychaczy, sworznie powrotne, pierścienie ustalające i tuleje wlewowe. Podstawa formy zapewnia wsparcie konstrukcyjne, podczas gdy standardowe komponenty kontrolują wyrównanie, ruch, pozycjonowanie i zwolnienie części. Aby zapewnić niezawodne działanie formy, należy określić oba elementy razem.
P: Która stal jest powszechnie stosowana na podstawy precyzyjnych form wtryskowych?
Odp.: Stale wstępnie utwardzane P20 i 1.2311 są powszechnie stosowane na płyty podstawy formy ogólnego przeznaczenia, ponieważ zapewniają praktyczne połączenie obrabialności i wydajności mechanicznej. W zależności od zastosowania można wybrać inne gatunki. Na przykład 4140 jest kojarzony z wytrzymałością i wytrzymałością, H13 z odpornością na ciepło, stal nierdzewna z odpornością na korozję, a S7 z odpornością na uderzenia. Ostateczny wybór powinien uwzględniać konstrukcję formy, żywicę, temperaturę pracy, warunki zużycia, wymaganą twardość i dokumentację materiałową dostawcy.
P: Dlaczego słupki prowadzące i tuleje są ważne dla dokładności formy wtryskowej?
Odp.: Słupy prowadzące i tuleje kontrolują względne położenie dwóch połówek formy podczas otwierania i zamykania formy. Prawidłowo dobrane komponenty pomagają wnęce i rdzeniowi spotkać się w zamierzonym położeniu, redukując niepożądane ruchy i chroniąc powierzchnie podziału. Ich średnica, prostoliniowość, dopasowanie, twardość, wykończenie powierzchni i wymagania dotyczące smarowania wpływają na wydajność. Nadmierny luz może przyczynić się do niewspółosiowości, natomiast zbyt ciasne pasowanie może powodować tarcie, zadrapania lub zatarcia podczas powtarzającej się pracy.
P: Jak należy dobrać kołki wypychające do formy wtryskowej z tworzywa sztucznego?
Odp.: Sworznie wypychaczy należy dobrać w zależności od geometrii wypraski, grubości ścianki, skurczu materiału, ciągu i oczekiwanego oporu wypychania. Ich pozycje styku powinny rozkładać siłę zwalniającą bez powodowania widocznych śladów lub zniekształceń części. Średnicę sworznia, długość, rodzaj łba, geometrię końcówki, twardość i dopasowanie w płycie wypychacza należy sprawdzić w odniesieniu do rysunku formy. Tuleje wypychaczy mogą być bardziej odpowiednie wokół cylindrycznych występów lub sworzni rdzeniowych, gdzie wymagana jest otaczająca powierzchnia styku.
P: Jakie informacje powinni podać kupujący przy zamawianiu niestandardowej podstawy formy?
Odp.: Kupujący powinni dostarczyć najnowszy rysunek zespołu formy, wymiary płyty, model maszyny, rozstaw kolumn, szczegóły płyty dociskowej, wymagania dotyczące pierścienia ustalającego i montażu, interfejs wypychacza, układ wnęki, rodzaj żywicy i oczekiwane warunki produkcji. W zamówieniu należy również określić gatunki materiałów, twardość, tolerancje krytyczne, wykończenie powierzchni, obowiązujące normy i wymagane dokumenty kontrolne. Podanie tych informacji przed wyceną pomaga producentowi ocenić kompatybilność, zidentyfikować specjalne wymagania dotyczące obróbki i zmniejszyć ryzyko problemów z wymiarami lub montażem.