- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
W jaki sposób różne konfiguracje baz form i części standardowych wpływają na montaż formy?
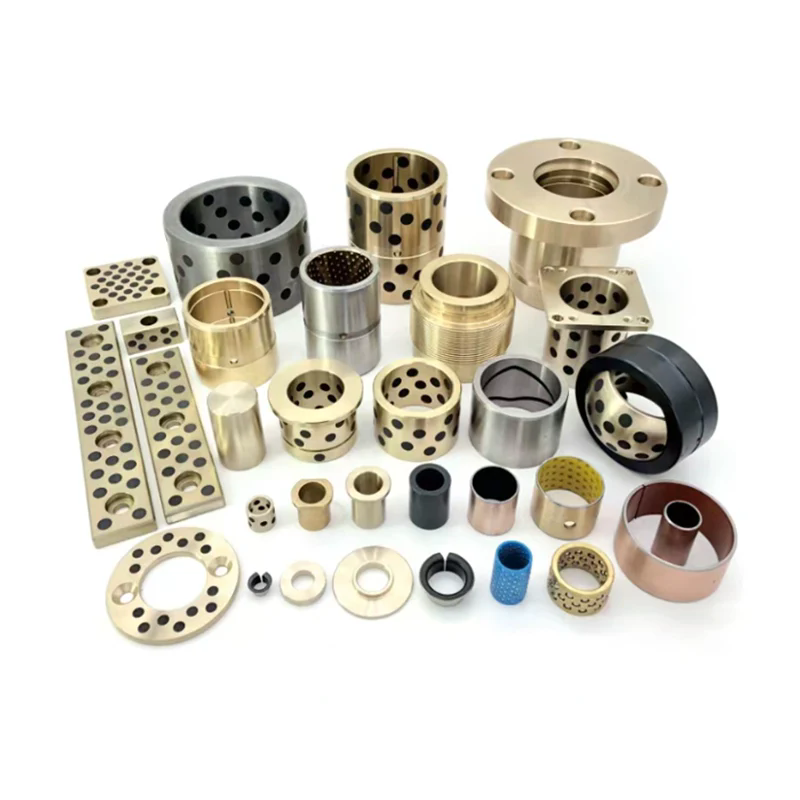
Dwie formy mogą wykorzystywać tę samą konstrukcję gniazda i ten sam proces formowania, a mimo to jedną montuje się w ciągu czterech dni, a drugiej trzy tygodnie. Różnica często nie polega na pracy wnęki. To jestBaza formy i część standardowakonfiguracja. Podstawa formy określa stos płyt, układ słupków prowadzących, system wypychaczy, mechanizm powrotny i interfejs montażowy. Części standardowe określają sposób łączenia tych elementów, sposób ich regulacji i łatwość ich wymiany. Kiedy te konfiguracje zostaną wybrane bez uwzględnienia montażu, konstruktor form spędza czas na przeróbce kieszeni, podkładek regulacyjnych, wyrównywaniu płyt wypychaczy i korygowaniu niedopasowanych interfejsów. Kiedy są wybierane z myślą o montażu, forma składa się w przewidywalnej kolejności, regulacje są minimalne, a dostęp konserwacyjny jest prosty.
Ten przewodnik został napisany dla zespołów zakupowych, które kupują zestawy Moldbase i części standardowych do montażu form. Wyjaśnia, jak różne konfiguracje wpływają na kolejność montażu, stos tolerancji, czas regulacji i dostęp konserwacyjny. Każda sekcja podchodzi do tematu z innego punktu widzenia: decyzji podejmowanych przez podstawę formy, czasu potrzebnego na tolerancje części standardowych, interfejsów stwarzających największe ryzyko, sposobu, w jaki materiały i grubość blachy wpływają na osiowanie oraz pytań, które kupujący powinni zadać dostawcy przed złożeniem zamówienia. Treść ma pomóc kupującym w określeniu konfiguracji, które zmniejszają ryzyko montażu, zamiast przenosić je na konstruktora form. Nasza fabryka w Moldburger Mold Industry Co., Ltd. dostarcza zestawy Moldbase i części standardowych do montażu form, a poniższe wskazówki odzwierciedlają problemy montażowe, które widzimy w tej pracy.
Spis treści
- 1. Jakie decyzje wymusza konfiguracja Moldbase podczas montażu?
- 2. W jaki sposób tolerancje części standardowych wpływają na czas montażu i poprawki?
- 3. Które interfejsy części znormalizowanych stwarzają największe ryzyko podczas montażu?
- 4. W jaki sposób materiały podstawy formy i grubość płyty wpływają na wyrównanie i stabilność?
- 5. W jaki sposób kupujący powinni porównywać dostawców części formowych i części standardowych pod kątem gotowości do montażu?
- 6. Wniosek
- 7. Często zadawane pytania (FAQ)
1. Jakie decyzje wymusza konfiguracja Moldbase podczas montażu?
Konfiguracja bazy formy i części standardowej wymusza sekwencję decyzji dotyczących montażu, zanim pierwsza płyta zostanie umieszczona na stole warsztatowym. Najbardziej podstawową decyzją jest rodzaj podstawy formy: dwupłytowa, trójpłytowa lub niestandardowy stos. Dwupłytowa podstawa formy jest najprostsza w montażu, ponieważ stos płyt jest krótki, a układ słupków prowadzących jest bezpośredni. Trójpłytowa podstawa formy zawiera płytę prowadnicy i drugi interfejs otwierający, co oznacza więcej słupków prowadzących, więcej sprężyn powrotnych i bardziej złożoną zależność czasową pomiędzy płytami. Niestandardowy stos może pomieścić specjalny system prowadnic lub działanie boczne, ale wymaga również niestandardowych płyt i niestandardowych interfejsów części standardowych, co wydłuża czas montażu.
Drugą decyzją jest układ płyty. Płytka A, płyta B, płyty wypychaczy i płyty podkładowe muszą być dobrane odpowiednio do wnęki i systemu wypychaczy. Jeśli powierzchnia płyty wypychacza jest zbyt mała w stosunku do liczby kołków wypychaczy, należy przenieść kołki lub wymienić płytkę wypychacza. Jeśli odstęp słupków prowadzących jest zbyt mały dla układu wnęki, formę należy przeprojektować. Poniższa tabela przedstawia główne wybory konfiguracji podstawy formy z ich konsekwencjami montażowymi.
| Wybór konfiguracji | Konsekwencja montażu | Pytanie dotyczące zamówień |
| Dwupłytowy kontra trójpłytowy | Trójpłytkowa dodaje płytę prowadzącą i dodatkowy interfejs prowadzący | Czy system prowadnic został potwierdzony przed zamówieniem podstawy formy? |
| Stos standardowy i niestandardowy | Niestandardowe wymagają niestandardowych płyt i niestandardowych pasowań części | Czy niestandardowe płyty mają wymiary i tolerancję? |
| Układ filarów prowadzących | Określa ustawienie płyt i kolejność montażu | Czy układ jest zgodny z układem wnęki i wyrzutnika? |
| Rozmiar płyty wyrzutnika | Określa liczbę i położenie kołków wypychacza | Czy wzór wypychaczy jest zdefiniowany przed zamówieniem płyty? |
| Układ sprężyny powrotnej | Określa powrót płyty i bezpieczeństwo | Czy określono kieszenie sprężyn i napięcie wstępne? |
| Interfejs montażowy | Określa dopasowanie do płyty maszyny formierskiej | Czy wzór pierścienia ustalającego i szczeliny zacisku jest potwierdzony? |
Trzecią decyzją jest system wyrzutników. Płytkę wypychacza, sworznie wypychacza, sworznie powrotne i sprężyny należy dobrać jako komplet. Niedopasowany zestaw powoduje wiązanie, nierówne wyrzucanie lub przedwczesne zużycie. Czwartą decyzją jest obieg wody i powietrza. Przed wierceniem płyt należy zaplanować położenie przewodów wodnych i powietrznych. Późna zmiana układu chłodzenia może wymagać wymiany płyty, co opóźnia cały montaż. Piątą decyzją jest sposób podnoszenia i przenoszenia. Duża podstawa formy bez odpowiednich punktów podnoszenia jest trudna w bezpiecznym montażu i może wymagać zmian w olinowaniu, co wydłuża czas.
Nasz zespół inżynierów w firmie Moldburger Mold Industry Co., Ltd. współpracuje z kupującymi, aby zablokować te decyzje przed wydaniem zamówienia na bazę Moldbase i części standardowe. Sprawdzamy układ płyt, rozstaw słupków prowadzących, wzór wyrzutnika i interfejs montażowy pod kątem projektu wnęki i interfejsu maszyny. Celem jest zapobieżenie sytuacji, w której po dostarczeniu podstawy formy zespół montażowy odkryje, że płyta wypychacza nie jest w stanie pomieścić wymaganego układu kołków. Krótki przegląd przed zamówieniem jest tańszy niż wymiana płytki po zamówieniu.
2. W jaki sposób tolerancje części standardowych wpływają na czas montażu i poprawki?
Tolerancje części standardowych wpływają na czas montażu, ponieważ każde połączenie pomiędzy częścią standardową a podstawą formy lub pomiędzy dwiema częściami standardowymi wymaga dopasowania. Lekko przewymiarowany słupek prowadzący nie wejdzie w tuleję prowadzącą bez użycia siły. Kołek powrotny, który jest nieco za mały, nie utrzyma płytki wyrzutnika we właściwym położeniu. Nieco długi kołek wypychacza zaznaczy część lub wstępnie obciąży płytkę wypychacza. Zespół montażowy spędza czas na pomiarach, rozwiercaniu, podkładkach lub wymianie części, aby uzyskać wymagane dopasowanie. W poniższej tabeli przedstawiono czas montażu, jaki zwykle pochłaniają standardowe tolerancje części w formie średniej wielkości.
| Działalność montażowa | Typowy czas | Główna przyczyna opóźnień | Dźwignia konfiguracyjna |
| Pasowanie słupka prowadzącego i tulei | 2 do 6 godzin | Niewspółosiowość lub niedopasowanie tolerancji | Określ dopasowane zestawy i układ słupków prowadzących |
| Wyrównanie płyty wyrzutnika | 3 do 8 godzin | Dopasowanie sworznia powrotnego i równoległość płyty | Określ grubość płyty wypychacza i dopasowanie sworznia |
| Regulacja długości sworznia wypychacza | 2 do 6 godzin | Zmienność długości sworznia i tolerancja stosu płytek | Określ tolerancję długości sworznia i naddatek szlifowania |
| Kieszeń sprężynowa i wstępne obciążenie | 1 do 4 godzin | Głębokość kieszeni i długość bez sprężyny | Określ kieszenie sprężyn i klasę sprężyny |
| Pierścień ustalający i tuleja wlewowa | 1 do 3 godzin | Koncentryczność i interfejs maszyny | Potwierdź interfejs maszyny przed złożeniem zamówienia |
| Armatura wodna i powietrzna | 2 do 5 godzin | Dopasowanie gwintu i lokalizacja portu | Określ standard portu i typ złączki |
Rozkład czasu pokazuje, że działania związane z tolerancją nie są trywialne. W średniej wielkości formie mogą one stanowić od 11 do 32 godzin montażu. Jeśli części nie są do siebie dopasowane, czas może się podwoić, ponieważ zespół musi rozebrać, zmierzyć, zamówić części zamienne i ponownie złożyć. Decyzja o zakupie, która skraca ten czas, nie polega po prostu na zakupie z mniejszą tolerancją. Polega na zakupie dopasowanego zestawu od dostawcy, który kontroluje tolerancję w całym zespole. Słup prowadzący, który mieści się w tolerancji, ale nie jest dopasowany do tulei, nadal stanowi problem. Dopasowany zestaw eliminuje niedopasowanie na interfejsie.
Nasza fabryka przy ulMoldburger Mold Industry Co., Ltd. dostarcza zestawy części formowych i części standardowych z dopasowanymi parami słupków prowadzących i tulei, kontrolowaną grubością płyty wypychacza i udokumentowaną tolerancją długości sworznia. Udostępniamy również rysunek montażowy z oczekiwanym dopasowaniem i naddatkiem na regulację. Celem jest skrócenie czasu prób i błędów, który zespół montażowy w przeciwnym razie spędzałby na stanowisku montażowym. Gdy części zostaną dostarczone dopasowane, sekwencja montażu staje się sekwencją weryfikacji, a nie sekwencją korekcji.
Dla kupującego praktycznym krokiem jest uwzględnienie wymagań dotyczących dopasowania w zamówieniu. Określ pasowanie słupka prowadzącego i tulei, równoległość płyty wypychacza, tolerancję długości sworznia wypychacza i wymiary kieszeni sprężyny. Dostawca, który może potwierdzić te wymagania na piśmie, jest dostawcą, który rozumie montaż. Dostawca podający jedynie numery katalogowe to dostawca pozostawiający dopasowanie zespołowi montażowemu.
3. Które interfejsy części znormalizowanych stwarzają największe ryzyko podczas montażu?
Nie każdy standardowy interfejs części niesie ze sobą takie samo ryzyko montażu. Niektóre interfejsy wybaczają błędy, inne są bezlitosne. Bezlitosne interfejsy to te, w których mały błąd powoduje duże konsekwencje: styk słupka prowadzącego i tulei, interfejs płyty wypychacza i sworznia powrotnego, interfejs tulei wlewu i pierścienia ustalającego oraz interfejs suwaka i płytki ścieralnej. Interfejsy te określają wyrównanie, wyrzut, dopasowanie maszyny i funkcję działania bocznego. Poniższa tabela przedstawia macierz ryzyka dla głównych interfejsów w zespole formy i części standardowej.
| Interfejs | Ryzyko montażu | Konsekwencja niepowodzenia | Łagodzenie |
| Kolumna prowadząca i tuleja | Wysoki | Niewspółosiowość płytek, zatarcia, uszkodzenia pleśni | Dopasowany zestaw, kontrolowane dopasowanie, odpowiednie smarowanie |
| Płyta wypychacza i sworzeń powrotny | Wysoki | Wiązanie płyty wyrzutnika, niepełny powrót | Kontrolowane dopasowanie sworzni i równoległość płytek |
| Tuleja wlewowa i pierścień ustalający | Średnie do wysokiego | Niedopasowanie interfejsu maszyny, wyciek | Potwierdź interfejs maszyny przed złożeniem zamówienia |
| Przesuń i zużyj płytkę | Wysoki | Oprawa slajdów, słaba jakość części | Kontrolowana grubość blachy ścieralnej i napięcie wstępne |
| Trzpień wypychacza i wkładka wnęki | Średni | Znak pinu, pęknięcie pinu | Tolerancja długości sworznia i dopasowanie otworu |
| Wiosna i wiosenna kieszeń | Niski do średniego | Wiosenne zmęczenie, awaria powrotu | Kontrola głębokości kieszeni i stopnia sprężyny |
Połączenie słupka prowadzącego i tulei stwarza największe ryzyko, ponieważ kontroluje wyrównanie całego stosu płyt. Jeśli słupki prowadzące nie są równoległe lub tuleje nie są koncentryczne, płytki się zazębią. Zespół montażowy spróbuje rozwiązać problem poprzez rozwiercenie tulei lub podkładki regulacyjne, ale te poprawki mogą nie rozwiązać pierwotnej przyczyny. Prawidłowym rozwiązaniem jest określenie dopasowanego zestawu słupków prowadzących i tulei oraz potwierdzenie układu słupków prowadzących względem stosu płyt. Złącze płyty wypychacza i sworznia powrotnego stanowi drugie co do wielkości ryzyko, ponieważ kontroluje ruch płyty wypychacza. Kołek powrotny, który jest zbyt ciasny, zablokuje płytkę, a kołek powrotny, który jest zbyt luźny, umożliwi przechylenie płytki. Rozwiązaniem jest określenie razem dopasowania sworznia i równoległości płyty.
Nasza fabryka w Moldburger Mold Industry Co., Ltd. traktuje te interfejsy wysokiego ryzyka jako kontrolowane cechy w ramach naszych dostaw Moldbase i części standardowych. Wraz z przesyłką dostarczamy dane dotyczące dopasowania, dane dotyczące równoległości i rysunki interfejsów. Przed wydaniem zamówienia sprawdzamy również interfejs maszyny z kupującym. Celem jest umożliwienie weryfikacji interfejsów wysokiego ryzyka podczas montażu, a nie ich wykrycie podczas próby.
Dla kupującego matryca ryzyka jest narzędziem służącym do ustalania priorytetów wymagań dotyczących zamówienia zakupu. Interfejsy wysokiego ryzyka powinny mieć w zamówieniu wyraźnie określone wymagania dotyczące dopasowania i tolerancji. Interfejsy średniego ryzyka powinny zawierać dane inspekcyjne. Interfejsy niskiego ryzyka mogą być objęte standardowym systemem jakości dostawcy. To wielopoziomowe podejście koncentruje wysiłki związane z zaopatrzeniem tam, gdzie ma to największy wpływ na montaż.
4. W jaki sposób materiały podstawy formy i grubość płyty wpływają na wyrównanie i stabilność?
Materiały podstawy formy i grubość płyty wpływają na wyrównanie i stabilność, ponieważ określają zachowanie stosu płyt pod obciążeniem i temperaturą. Cienka płyta ugina się bardziej niż gruba płyta pod tą samą siłą docisku. Materiał o wysokim współczynniku rozszerzalności cieplnej zmienia wymiary bardziej niż materiał o niskim współczynniku. Materiał o niskiej twardości zużywa się szybciej na styku słupka prowadzącego i tulei. Efekty te kumulują się w stosie i pojawiają się jako błąd wyrównania we wnęce. Poniższa tabela porównuje popularne materiały na podstawy form i ich wpływ na montaż.
| Tworzywo | Typowa grubość płyty | Efekt wyrównania i stabilności | Rozpatrzenie montażu |
| Stal wstępnie hartowana P20 | 25 do 80 mm | Dobra stabilność, umiarkowana odporność na zużycie | Standardowy wybór do form ogólnych |
| Stal wstępnie hartowana 718H | 30 do 100 mm | Lepsza polerowalność i stabilność | Nadaje się do dużych form |
| Stal węglowa S50C | 20 do 60 mm | Niższa twardość, większe zużycie powierzchni styku prowadnicy | Stosować do form o małej objętości |
| Stop aluminium | 20 do 50 mm | Wysoka rozszerzalność cieplna, niższa sztywność | Stosowany do form prototypowych lub o małej objętości |
Grubość blachy to nie tylko kwestia wytrzymałości. Jest to kwestia stosu tolerancji. Całkowita wysokość stosu określa wysokość zamknięcia formy i dopasowanie do maszyny. Jeżeli płyta A lub płyta B jest grubsza od standardowej, należy wyregulować płytę wyrzutnika i płytę tylną, aby zachować wysokość stosu. Jeśli płyta wypychacza jest cieńsza niż standardowa, należy wyregulować długość sworznia wypychacza. Korekty te nie są trudne, ale wydłużają czas montażu i stwarzają możliwość popełnienia błędu. Konfiguracja podstawy formy wykorzystująca standardową grubość blachy zmniejsza obciążenie związane z regulacją.
Wybór materiału wpływa również na zachowanie termiczne. W formie pracującej w podwyższonej temperaturze stos płyt rozszerza się. Jeżeli słupki prowadzące i tuleje są wykonane z materiałów o różnych współczynnikach rozszerzalności, pasowanie zmienia się wraz z temperaturą. Dopasowanie, które jest prawidłowe w temperaturze pokojowej, może stać się zbyt ciasne lub zbyt luźne w temperaturze roboczej. Zespół montażowy musi uwzględnić ten efekt przy doborze słupka prowadzącego i luzu tulei. Nasz zespół inżynierów w firmie Moldburger sprawdza temperaturę roboczą i kombinację materiałów, gdy dostarczamy zestaw Moldbase i zestaw części standardowych. Doradzamy w zakresie prześwitu słupka prowadzącego i materiału płyty, który utrzyma wyrównanie w temperaturze roboczej.
Dla kupującego specyfikacja materiału i grubości powinna być powiązana z warunkami pracy formy. Standardowa podstawa formy P20 jest odpowiednia dla wielu form o temperaturze pokojowej. Forma wysokotemperaturowa lub duża forma może wymagać innego materiału i innej grubości płyty. Dostawca powinien być w stanie wyjaśnić, dlaczego proponowana konfiguracja jest odpowiednia dla danego zastosowania, a nie tylko zaoferować standard katalogowy.
5. W jaki sposób kupujący powinni porównywać dostawców części formowych i części standardowych pod kątem gotowości do montażu?
Kupujący powinni porównać dostawców pod kątem gotowości do montażu, oceniając jego zdolność do dostarczenia dopasowanego, udokumentowanego i gotowego do montażu zestawu, a nie zbioru części katalogowych. Ocena powinna obejmować wsparcie inżynieryjne dostawcy, kontrolę tolerancji, dokumentację i niezawodność dostaw. Poniższa tabela przedstawia ramy porównania dostawców.
| Obszar oceny | O co pytać | Zdecydowana reakcja dostawcy | Słaba odpowiedź dostawcy |
| Wsparcie inżynieryjne | Czy możesz sprawdzić układ płyty i wzór wyrzutnika przed złożeniem zamówienia? | Zawiera recenzję i oznaczony rysunek | Podaje tylko numery katalogowe |
| Kontrola tolerancji | Jakie są tolerancje słupka prowadzącego i płyty wypychacza? | Zapewnia dopasowane dane i limity inspekcji | Odnosi się do ogólnej tolerancji katalogowej |
| Dokumentacja | Jakie dane dotyczące montażu i dopasowania są uwzględnione? | Zawiera rysunek montażowy i tabelę dopasowań | Zawiera tylko listę pakowania |
| Potwierdzenie interfejsu | Jak potwierdzić interfejs maszyny? | Żąda danych płyty maszyny i potwierdza | Zakłada standardowy interfejs |
| Niezawodność dostawy | Jaki jest czas realizacji kompletnego zestawu? | Zawiera harmonogram z dostępnością płyt i części | Cytuje tylko bazę formy, a nie części standardowe |
Najsilniejszą reakcją dostawcy jest taka, która obejmuje przegląd techniczny przed złożeniem zamówienia. Porównanie układu płytek ze wzorem wypychacza, rozstawu słupków prowadzących z układem wnęki i interfejsu maszyny z pierścieniem ustalającym to niewielki wysiłek, który pozwala uniknąć dużych problemów montażowych. Dostawca oferujący tę recenzję to dostawca, który rozumie proces montażu. Dostawca podający jedynie numery katalogowe jest dostawcą sprzedającym części, a nie gotowość do montażu.
Nasza fabryka w Moldburger Mold Industry Co., Ltd. zapewnia ten przegląd techniczny w ramach naszej dostawy Moldbase i części standardowych. Sprawdzamy rysunek, potwierdzamy interfejs i dostarczamy rysunek montażowy z danymi dopasowania. Potwierdzamy również dostępność części standardowych wraz z podstawą formy, tak aby kompletny zestaw dotarł do siebie. Celem jest zapewnienie kupującemu zestawu gotowego do złożenia, a nie zestawu wymagającego drugiego zamówienia w celu ukończenia kompilacji. Jeśli porównujesz dostawców do projektu montażu formy, skontaktuj się z naszym zespołem, aby omówić gotowość do montażu Twojej konfiguracji Moldbase i części standardowej.
6. Wniosek
Różne konfiguracje formy i części standardowych wpływają na montaż formy poprzez decyzje dotyczące stosu płyt, tolerancję na stykach części standardowych, poziom ryzyka interfejsów o dużym obciążeniu oraz wybór materiału i grubości, które określają wyrównanie i stabilność. Konfiguracja wybrana z myślą o montażu skraca czas spędzony na dopasowywaniu, podkładkach i przeróbkach. Konfiguracja wybrana bez tego uwzględnienia przenosi ryzyko montażu na konstruktora formy. W przypadku zespołów zakupowych kluczem jest określenie konfiguracji zgodnie z kolejnością montażu, wymaganie dopasowanych zestawów i danych dopasowania oraz wybranie dostawcy, który sprawdza interfejsy przed wydaniem zamówienia. Nasza fabryka w Moldburger Mold Industry Co., Ltd. dostarcza zestawy części Moldbase i części standardowych z przeglądem technicznym, dopasowanymi tolerancjami i dokumentacją montażową. Jeśli planujesz projekt montażu formy, skontaktuj się z naszym zespołem w celu sprawdzenia konfiguracji przed złożeniem zamówienia.
7. Często zadawane pytania (FAQ)
Pytanie 1: Jak wybór pomiędzy podstawą formy z dwiema a trzema płytami wpływa na czas montażu?
Odpowiedź: Trójpłytowa podstawa formy zawiera płytę wlewową i drugi interfejs prowadzący, co zwiększa liczbę płyt do wyrównania i liczbę standardowych części do dopasowania. Czas montażu jest zazwyczaj dłuższy niż w przypadku dwupłytowej podstawy formy, ponieważ dodatkowa płyta musi być wyrównana ze słupkami prowadzącymi i systemem powrotnym. Wyboru należy dokonać przed zamówieniem podstawy formy, w oparciu o wymagania dotyczące systemu prowadnic.
Pytanie 2: Dlaczego w niektórych zespołach tolerancje części standardowych mają większe znaczenie niż tolerancje płyty podstawy formy?
Odpowiedź: Standardowe części tworzą interfejsy kontrolujące ruch i wyrównanie. Kolumna prowadząca, która nie pasuje do tulei lub sworzeń powrotny, który nie pasuje do płyty wypychacza, spowoduje zakleszczenie, nawet jeśli płytki będą mieściły się w granicach tolerancji. Dlatego tolerancje części standardowych mają kluczowe znaczenie dla dopasowania zespołu i należy je określać jako dopasowane zestawy, a nie pojedyncze pozycje katalogowe.
Pytanie 3: Jaki jest interfejs najwyższego ryzyka w zespole formy i części standardowej?
Odpowiedź: Złącze słupka prowadzącego i tulei jest interfejsem najwyższego ryzyka, ponieważ kontroluje wyrównanie całego stosu płyt. Jeśli słupki nie są równoległe lub tuleje nie są koncentryczne, płytki się zazębią. Drugim co do wielkości ryzykiem jest połączenie płyty wypychacza i sworznia powrotnego, które steruje ruchem płyty wypychacza. Obydwa interfejsy powinny mieć wyraźnie określone wymagania dotyczące dopasowania w zamówieniu.
Pytanie 4: Jak grubość płyty wpływa na zespół formy?
Odpowiedź: Grubość płyty wpływa na całkowitą wysokość stosu, wysokość zamknięcia formy i dopasowanie do maszyny. Jeśli płyta jest grubsza lub cieńsza niż standardowa, należy dopasować sąsiednie płyty i długość sworznia wypychacza, aby zachować wysokość stosu i funkcję wyrzutnika. Konfiguracja wykorzystująca standardową grubość blachy zmniejsza obciążenie związane z regulacją podczas montażu.
Pytanie 5: Jaką dokumentację powinien dostarczyć dostawca wraz z zestawem Moldbase i części standardowych?
Odpowiedź: Dostawca powinien dostarczyć rysunek montażowy ze stosem płyt, układem słupków prowadzących, wzorem wyrzutnika, interfejsem maszyny i danymi dopasowania dla interfejsów wysokiego ryzyka. Dokumentacja powinna również zawierać dane kontrolne dotyczące dopasowanego słupka prowadzącego i zestawu tulei oraz równoległości płyty wypychacza. Dokumentacja ta pozwala zespołowi montażowemu zweryfikować dopasowanie, zamiast odkrywać je podczas montażu.
Skontaktuj się z firmą Moldburger Mold Industry Co., Ltd. już dziśaby omówić konfigurację bazy formy i części znormalizowanej oraz poprosić o sprawdzenie gotowości złożenia przed kolejną budową formy.