- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Jaką kluczową rolę odgrywają prowadnice w złożonym ruchu formy?
Wewnątrz złożonej formy wtryskowej ruch pojedynczego suwaka może określić, czy część zostanie wyprodukowana bezbłędnie, czy też zostanie złomowana. Rozważmy formowane złącze samochodowe z podcięciem bocznym. Główny rdzeń i wnęka nie mogą się po prostu otworzyć i zamknąć w celu uwolnienia części; podcięcie zostałoby uwięzione. Mechanizm suwakowy musi poruszać się w bok, cofając rdzeń boczny, zanim część zostanie wyrzucona. Jeżeli suwak przesunie się zbyt wcześnie, część ulegnie zniekształceniu. Jeśli poruszy się za późno, część pęknie. Jeśli się zwiąże, forma jest uszkodzona. Jest to kluczowa rola prowadnic w złożonym ruchu formy. Są to elementy umożliwiające formowanie niemożliwych w innym przypadku geometrii: podcięć, gwintów wewnętrznych, otworów bocznych i skomplikowanych konturów. Zjeżdżalnia nie jest zwykłym kawałkiem stali; jest to precyzyjny mechanizm, który musi działać niezawodnie przez setki tysięcy cykli. Konstrukcja, materiały i precyzja wykonania prowadnic i powiązanych z nimi komponentów decydują o powodzeniu formy.
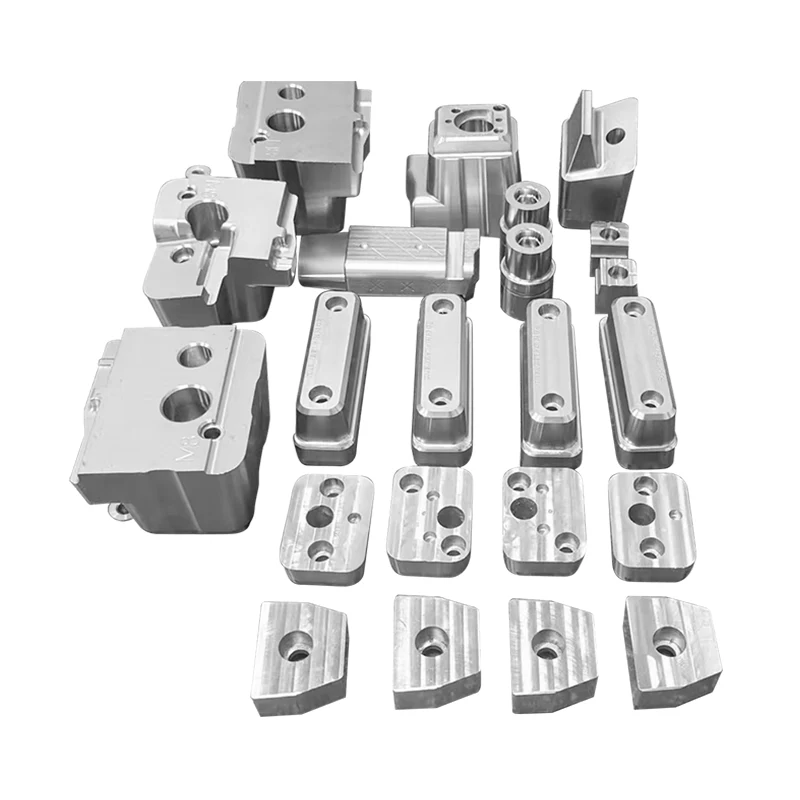
Nie można przecenić znaczenia prowadnic w złożonym ruchu formy. Są to komponenty, które przekształcają prostą formę otwierającą i zamykającą w wyrafinowany system produkcyjny zdolny do wytwarzania skomplikowanych części. Muszą wytrzymywać wysokie ciśnienia podczas formowania wtryskowego, cykle termiczne procesu i zużycie mechaniczne spowodowane wielokrotnym uruchamianiem. Muszą być precyzyjnie zsynchronizowane z otwieraniem i zamykaniem formy. Muszą być produkowane z zachowaniem tolerancji mierzonych w mikronach. W tym artykule zbadamy kluczową rolę prowadnic w złożonym ruchu formy. Omówimy różne typy prowadnic, zasady projektowania zapewniające niezawodne działanie, materiały i procesy produkcyjne determinujące ich żywotność oraz środki kontroli jakości zapewniające precyzję. Podamy również szczegółowe specyfikacje naszychPrecyzyjne komponenty form i wkładkiz naszej fabryki w Moldburger Mold Industry Co., Ltd.
Spis treści
- 1. Co to jest prowadnica formy i dlaczego jest konieczna?
- 2. Jakie są różne typy prowadnic stosowanych w złożonych formach?
- 3. W jaki sposób uruchamiany jest ruch ślizgowy i synchronizowany w czasie?
- 4. Jakie materiały i obróbka zapewniają trwałość slajdów?
- 5. Jakie zasady projektowania zapobiegają awariom prowadnic?
- 6. Jakie specyfikacje definiują wysokiej jakości prowadnice i wkładki do form?
- 7. Często zadawane pytania (FAQ)
- 8. Wniosek
1. Co to jest prowadnica formy i dlaczego jest konieczna?
Suwak formy to mechanizm, który przesuwa część wnęki formy lub rdzenia w bok, prostopadle do głównego kierunku otwierania i zamykania formy. Celem suwaka jest utworzenie elementów, które zapobiegają wyrzuceniu części w przypadku prostego otwarcia formy wzdłuż głównej osi. Cechy te nazywane są podcięciami. Podcięciem może być boczny otwór, wgłębienie, gwint lub dowolna geometria, która nie jest zgodna z kierunkiem otwarcia formy. Bez suwaka elementy te zostałyby uwięzione, a części nie można byłoby usunąć bez uszkodzenia. Suwak odsuwa się przed wyrzuceniem części, umożliwiając czyste usunięcie części. Poniższa tabela podsumowuje typy funkcji wymagających slajdów.
| Typ funkcji | Opis | Wymagane działanie slajdu |
| Boczny otwór | Otwór prostopadły do kierunku otwierania formy | Boczne wycofanie sworznia rdzenia |
| Podcięcie zewnętrzne | Wgłębienie lub występ z boku części | Ruch boczny bloku wnękowego |
| Podcięcie wewnętrzne | Wgłębienie lub występ po wewnętrznej stronie części | Ruch boczny bloku rdzenia |
| Nitka | Gwinty wewnętrzne lub zewnętrzne | Odkręcenie lub cofnięcie boczne |
| Złożony kontur | Geometria, której nie da się uformować prostym, prostym pociągnięciem | Ruch wieloosiowy |
Na Moldburger Mold Industry Co., Ltd.nasza fabryka specjalizuje się w projektowaniu i produkcji precyzyjnych elementów form i wkładek, w tym prowadnic. Posiadamy bogate doświadczenie w produkcji prowadnic do skomplikowanych form stosowanych w przemyśle motoryzacyjnym, medycznym, elektroniki użytkowej. Nasz zespół inżynierów ściśle współpracuje z projektantami form, aby zapewnić optymalizację mechanizmu suwakowego pod kątem konkretnej geometrii części i wymagań produkcyjnych.
2. Jakie są różne typy prowadnic stosowanych w złożonych formach?
Istnieje kilka rodzajów prowadnic stosowanych w złożonych formach, każdy dostosowany do różnych zastosowań i geometrii części. Najpopularniejsze typy to suwak sworznia krzywkowego, suwak hydrauliczny, suwak sworznia kątowego i suwak mechaniczny. Suwak sworznia krzywkowego jest najpopularniejszym typem. Wykorzystuje trzpień krzywkowy zamontowany w podstawie formy do uruchamiania suwaka podczas otwierania formy. Trzpień krzywkowy popycha suwak w bok, gdy płyty formy się rozdzielają. Suwak hydrauliczny wykorzystuje cylinder hydrauliczny do przesuwania suwaka niezależnie od otworu formy. Pozwala to na bardziej złożone synchronizację i większą siłę. Suwak z kołkiem kątowym wykorzystuje zakrzywiony kołek do przesuwania suwaka podczas otwierania formy, podobnie jak suwak z kołkiem krzywkowym, ale z inną geometrią. Suwak mechaniczny wykorzystuje połączenie lub mechanizm zębatkowy do przesuwania suwaka. Poniższa tabela porównuje te typy slajdów.
| Typ slajdu | Metoda aktywacji | Typowy udar | Możliwości siły | Typowe zastosowanie |
| Przesuw sworznia krzywki | Sworzeń krzywkowy w podstawie formy | 10 - 50 mm | Umiarkowany | Małe i średnie podcięcia |
| Zjeżdżalnia hydrauliczna | Cylinder hydrauliczny | 20 - 200 mm | Wysoki | Duże podcięcia, złożony czas |
| Przesuwny sworzeń kątowy | Kołek kątowy w podstawie formy | 10 - 40 mm | Umiarkowany | Standardowe podcięcia |
| Zjeżdżalnia mechaniczna | Połączenie lub zębatka | 5 - 100 mm | Zmienny | Zastosowania specjalne |
W naszej fabryce produkujemy wszelkiego rodzaju prowadnice i powiązane z nimi komponenty, w tym bloki ślizgowe, szyny ślizgowe, sworznie krzywkowe i płyty ścieralne. Stosujemy wysokiej jakości materiały i precyzyjną obróbkę, aby nasze prowadnice działały sprawnie i niezawodnie. Nasz zespół inżynierów może polecić odpowiedni typ prowadnicy do konkretnego zastosowania.
3. W jaki sposób uruchamiany jest ruch ślizgowy i synchronizowany w czasie?
Uruchomienie i moment ruchu suwaka mają kluczowe znaczenie dla powodzenia złożonej formy. Suwak musi poruszać się we właściwym momencie cyklu formy: po ostygnięciu części na tyle, aby była odporna na odkształcenie, ale przed wyrzuceniem części. Jeśli suwak przesunie się zbyt wcześnie, część może zostać zniekształcona lub uszkodzona. Jeśli poruszy się za późno, część może pęknąć lub suwak może zostać uszkodzony. Rozrządem steruje się geometrią sworznia krzywki lub zaprogramowaniem układu hydraulicznego. W przypadku suwaka sworznia krzywki długość i kąt sworznia krzywki określają, kiedy suwak zaczyna się poruszać i jak daleko się przemieszcza. Trzpień krzywkowy jest zwykle montowany w nieruchomej połowie formy i sprzęga się z suwakiem podczas otwierania formy. Suwak przesuwa się w bok, gdy sworzeń krzywki go popycha. Poniższa tabela podsumowuje kwestie związane z synchronizacją ruchu suwaka.
| Czynnik czasu | Opis | Wpływ na jakość części |
| Zaangażowanie sworznia krzywki | Określa, kiedy slajd zaczyna się poruszać | Za wcześnie: zniekształcenie części; za późno: część pęka |
| Kąt sworznia krzywki | Określa skok i prędkość suwaka | Wpływa na czas cyklu i zużycie |
| Rozrząd hydrauliczny | Programowalne opóźnienie i prędkość | Umożliwia optymalizację skomplikowanych części |
| Przesuń Powrót | Suwak musi powrócić przed zamknięciem formy | Zapobiega uszkodzeniom pleśni |
| Splatać | Mechanizm zabezpieczający zapobiegający przedwczesnemu zamknięciu | Chroni pleśń i ślizg |
W firmie Moldburger Mold Industry Co., Ltd. nasza fabryka wykorzystuje zaawansowane oprogramowanie CAD i oprogramowanie symulacyjne do projektowania i weryfikacji synchronizacji ruchu suwaka. Możemy symulować cały cykl formy, aby mieć pewność, że suwak porusza się we właściwym czasie i że nie ma interferencji z innymi elementami formy. Nasza precyzyjna produkcja zapewnia, że sworznie krzywki i bloki ślizgowe są wykonane według dokładnych wymiarów wymaganych do prawidłowego rozrządu.
4. Jakie materiały i obróbka zapewniają trwałość slajdów?
Trwałość zjeżdżalni zależy od materiałów i zabiegów zastosowanych w jej konstrukcji. Suwak musi wytrzymywać wysokie ciśnienia podczas formowania wtryskowego, tarcie podczas powtarzających się ruchów i zużycie stopionego tworzywa sztucznego. Najpopularniejszymi materiałami na prowadnice i ich elementy są hartowane stale narzędziowe, takie jak P20, H13 i S7. Stale te oferują połączenie wysokiej wytrzymałości, wytrzymałości i odporności na zużycie. Powierzchnie ślizgowe są często powlekane lub poddawane obróbce w celu zmniejszenia tarcia i przedłużenia żywotności. Typowe metody obróbki obejmują azotowanie, chromowanie i nakładanie powłok odpornych na zużycie, takich jak azotek tytanu (TiN) lub węgiel diamentopodobny (DLC). Poniższa tabela podsumowuje materiały i zabiegi zastosowane w naszych zjeżdżalniach.
| Część | Tworzywo | Leczenie | Korzyść |
| Blok slajdów | P20, H13, S7 | Azotowanie | Twardość powierzchni, odporność na zużycie |
| Szyna ślizgowa | H13, S7 | Chromowanie | Niskie tarcie, odporność na korozję |
| Kołek Cam | H13, S7 | Azotowanie, powłoka TiN | Odporność na zużycie, dłuższa żywotność |
| Noś płytę | Brąz, P20 | Impregnacja grafitu | Samosmarujące, o niskim tarciu |
| Tuleja prowadząca | Brąz, stal | Impregnacja oleju | Płynna praca, zmniejszone zużycie |
W naszej fabryce używamy wyłącznie wysokiej jakości materiałów i obróbek do naszych precyzyjnych komponentów form i wkładek. Posiadamy sprzęt i wiedzę specjalistyczną do wykonywania azotowania, chromowania i powlekania we własnym zakresie. Oferujemy również szeroką gamę standardowych i niestandardowych płytek ścieralnych oraz tulei prowadzących, dostosowanych do różnych konstrukcji prowadnic. Naszym celem jest dostarczanie prowadnic, które działają niezawodnie przez cały okres użytkowania formy.
5. Jakie zasady projektowania zapobiegają awariom prowadnic?
Konstrukcja mechanizmu suwakowego musi uwzględniać siły, ruch i środowisko procesu formowania wtryskowego. Aby zapobiec awariom prowadnic, decydujące znaczenie ma kilka zasad projektowania. Pierwszym z nich jest odpowiednie wytyczne. Suwak musi być prowadzony po swojej drodze z dużą precyzją. Zwykle osiąga się to za pomocą szyn prowadzących i płyt ścieralnych. Szyny prowadzące muszą być wystarczająco sztywne, aby wytrzymać siły boczne działające na suwak, a płytki ścieralne muszą zapewniać powierzchnię o niskim tarciu. Drugą zasadą jest właściwe ustawienie. Suwak musi być wyrównany z wnęką formy i rdzeniem. Niewspółosiowość może spowodować zakleszczenie, zużycie i uszkodzenie części. Trzecia zasada to wystarczające napięcie wstępne. Prowadnica musi być wstępnie obciążona względem szyn prowadzących, aby wyeliminować luz. Dzięki temu suwak porusza się płynnie i precyzyjnie. Czwarta zasada to ochrona przed zanieczyszczeniem. Mechanizm suwaka należy chronić przed błyskiem tworzywa sztucznego, kurzem i zanieczyszczeniami. Zwykle osiąga się to za pomocą uszczelek lub pokryw. Poniższa tabela podsumowuje te zasady projektowania.
| Zasada projektowania | Realizacja | Korzyść |
| Odpowiednie wytyczne | Prowadnice, płyty ścierne | Zapobiega ruchom bocznym, zapewnia dokładność |
| Właściwe wyrównanie | Precyzyjna obróbka, kołki ustalające | Zapobiega wiązaniu i zużyciu |
| Wystarczające obciążenie wstępne | Podkładki regulacyjne, regulowane płytki ścieralne | Eliminuje luz, zapewnia płynny ruch |
| Ochrona przed zanieczyszczeniami | Uszczelki, osłony, wycieraczki | Zapobiega przedostawaniu się zanieczyszczeń do mechanizmu |
| Smarowanie | Smarowniczki, kanały olejowe | Zmniejsza tarcie, wydłuża żywotność |
W Moldburger Mold Industry Co., Ltd. nasza fabryka przestrzega tych zasad projektowania podczas produkcji naszych prowadnic i wkładek. Stosujemy precyzyjną obróbkę, aby mieć pewność, że wszystkie elementy pasują do siebie prawidłowo. Używamy wysokiej jakości płytek ścieralnych i szyn prowadzących, aby zapewnić płynny i dokładny ruch. Dołączamy również uszczelki i pokrywy, aby chronić mechanizm przed zanieczyszczeniem. Naszym celem jest dostarczanie prowadnic, które działają niezawodnie przez cały okres użytkowania formy.
6. Jakie specyfikacje definiują wysokiej jakości prowadnice i wkładki do form?
Kluczowe specyfikacje prowadnic i wkładek do form obejmują materiał, twardość, tolerancję wymiarową, wykończenie powierzchni i powłokę. Poniższa tabela zawiera podsumowanie typowych specyfikacji naszych precyzyjnych komponentów form i wkładek.
| Specyfikacja | Opcje | Notatki |
| Tworzywo | P20, H13, S7, 420SS, Brąz | Wybierane na podstawie zastosowania |
| Twardość | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Wyższa twardość zapewniająca odporność na zużycie |
| Tolerancja wymiarowa | +/- 0,005 mm | Precyzyjne szlifowanie dla dopasowania |
| Wykończenie powierzchni | Ra 0,2 - 0,4 µm | Gładka powierzchnia zapewniająca niskie tarcie |
| Powłoka | Azotowanie, chrom, TiN, DLC | Wybierane na podstawie wymagań dotyczących zużycia |
| Czas realizacji | 2 - 4 tygodnie | Zależy od złożoności i ilości |
W naszej fabryce produkujemy precyzyjne elementy form i wkładki, aby spełniać te i inne specyfikacje. Możemy dostosować materiał, twardość i powłokę do konkretnych wymagań. Nasz system kontroli jakości obejmuje kontrolę wymiarową, badanie twardości i pomiar wykończenia powierzchni, aby mieć pewność, że każdy komponent spełnia nasze wysokie standardy.
7. Często zadawane pytania (FAQ)
Pytanie 1: Jaka jest różnica pomiędzy suwakiem a podnośnikiem w formie?
Odpowiedź: Suwak porusza się w bok, prostopadle do kierunku otwarcia formy, tworząc podcięcia z boku części. Podnośnik porusza się pod kątem, zwykle tworząc podcięcia po wewnętrznej stronie części lub pomagając w wyrzucaniu. Obydwa są mechanizmami do formowania cech, których nie można uformować za pomocą prostego prostego pociągnięcia, ale działają w różnych kierunkach i są używane do różnych geometrii.
Pytanie 2: Jak określić wymagany skok slajdu?
Odpowiedź: Wymagany skok suwaka zależy od głębokości podcięcia plus margines bezpieczeństwa. Suwak musi wycofać się wystarczająco daleko, aby całkowicie usunąć podcięcie, zanim część zostanie wyrzucona. Generalnie skok powinien być co najmniej 5-10 mm większy od głębokości podcięcia. Dokładny skok zależy od geometrii części i konstrukcji formy. Nasz zespół inżynierów może pomóc w obliczeniu wymaganego skoku dla konkretnego zastosowania.
Pytanie 3: Co powoduje, że slajd się zacina lub zacina?
Odpowiedź: Prowadnica może się zatrzeć lub zakleszczyć z kilku przyczyn: niewystarczającego smarowania, zanieczyszczenia wypływką plastiku lub gruzu, niewspółosiowości prowadnicy lub szyn prowadzących, niewystarczającego napięcia wstępnego lub zużycia szyn prowadzących i płytek ścieralnych. Regularna konserwacja, w tym czyszczenie i smarowanie, może zapobiec większości problemów związanych z zatarciem. Jeśli ślizg się zablokuje, należy go zdemontować, sprawdzić i naprawić przed dalszym użyciem.
Pytanie 4: Jak często należy konserwować prowadnice form?
Odpowiedź: Prowadnice form należy sprawdzać i konserwować w regularnych odstępach czasu, w zależności od wielkości produkcji i formowanego materiału. Ogólnie rzecz biorąc, szkiełka należy sprawdzać po każdych 10 000–50 000 cykli. Kontrola powinna obejmować sprawdzenie zużycia, sprawdzenie wyosiowania i nasmarowanie powierzchni ślizgowych. Konserwacja zapobiegawcza może przedłużyć żywotność prowadnicy i zapobiec nieoczekiwanym przestojom.
Pytanie 5: Czy prowadnice można zamontować w istniejącej formie?
Odpowiedź: W niektórych przypadkach prowadnice można zamontować w istniejącej formie, ale jest to złożony proces wymagający starannego projektowania. Forma musi mieć wystarczającą ilość miejsca na mechanizm suwakowy, a podstawa formy musi zostać zmodyfikowana, aby pomieścić sworznie krzywkowe lub cylindry hydrauliczne. Modernizacja jest często droższa i bardziej czasochłonna niż projektowanie od początku prowadnicy w formie. Nasz zespół inżynierów może ocenić Twoją formę i doradzić, czy modernizacja jest wykonalna.
8. Wniosek
Suwaki odgrywają kluczową rolę w skomplikowanych ruchach formy, umożliwiając produkcję części z podcięciami, otworami bocznymi, gwintami i innymi elementami, których nie można uformować za pomocą prostej formy otwierającej i zamykającej. Są to precyzyjne mechanizmy, które muszą być projektowane, produkowane i konserwowane zgodnie z najwyższymi standardami. Materiały, zabiegi i zasady projektowania zastosowane w ich konstrukcji decydują o ich niezawodności i trwałości. Nasza fabryka w firmie Moldburger Mold Industry Co., Ltd. specjalizuje się w produkcji precyzyjnych elementów form i wkładek, w tym prowadnic, bloków ślizgowych, sworzni krzywkowych i płytek ścieralnych. Posiadamy wiedzę i sprzęt do produkcji wysokiej jakości komponentów, które spełniają najbardziej rygorystyczne wymagania. Nasz zespół inżynierów ściśle współpracuje z naszymi klientami, aby zapewnić, że każdy komponent jest zoptymalizowany pod kątem ich konkretnego zastosowania.
Niezależnie od tego, czy projektujesz nową formę, czy konserwujesz istniejącą, zapraszamy do kontaktu z nami w celu omówienia Twoich wymagań. Możemy dostarczyć próbki, dane techniczne i pomoc projektową. Nasze zaangażowanie w jakość i zadowolenie klientów uczyniło nas zaufanym partnerem dla producentów form i form na całym świecie.
Skontaktuj się z firmą Moldburger Mold Industry Co., Ltd. już dziśaby omówić wymagania dotyczące precyzyjnych komponentów form i płytek oraz odkryć, w jaki sposób nasze prowadnice mogą poprawić wydajność i niezawodność złożonych form.